保定市行业资讯
本企业是专注于粉体、颗粒物料气力输送系统研发、设计、设备制造、工程总包及技术服务的高新技术、专精特新企业,具备规模化生产能力与系统化技术服务体系,行业综合实力雄厚,市场口碑优异。企业深耕粉体工程领域,积累了丰富项目实操经验与核心技术,搭建五百余种粉体、颗粒物料输送特性数据库,累计完成千余项行业成套工程项目,自主掌握百余项气力输送专有技术与定制工艺,服务覆盖石化、电力、冶金、新能源、医药、建材等全产业链领域。
企业拥有现代化综合生产基地,集成研发、精密生产、成套组装、检测试验、仓储发货全链条体系。设立专业研发中心,组建资深核心技术团队,专注设备迭代与非标方案研发。基地配备数控加工、精密焊接、智能检测等全套现代化设备,依托资深技术工匠团队,实现设备精密加工、标准化生产与系统化质检,有效提升产品精度、设备稳定性与交付效率。
企业主营气力输送智能装备整体工程承接与配套技术服务,产品涵盖各类风机、供料器、仓泵、计量输送、除尘净化、自动装卸、智能控制系统等全套粉体处理设备,可承接各类粉体输送、配混料、粉尘治理、节能环保总包工程。企业资质体系完善,拥有多项自主专利,通过多项体系认证,深耕技术创新,融合前沿行业技术,深耕高效节能的定制化粉体输送解决方案,始终以优质产品与专业服务,助力客户高效生产,竭诚欢迎各界客户洽谈合作。
吨袋破包环节的效率瓶颈与场景适配
在石化、新能源等追求连续化生产的行业,原料投料往往是整条产线的“隐形刹车”。传统人工拆解吨袋不仅动作迟缓,更伴随着难以抑制的粉尘飞扬。这不仅影响车间洁净度,导致精密设备积灰故障,更严重拖慢了生产节拍。自动化粉体吨袋破包机的引入,本质上是用机械稳定性替代人为不确定性,确保物料以恒定速率进入下一工序。
然而,并非所有粉体都“听话”。不同物料的流动性、吸湿性差异巨大,对破包机的刀具选型及卸料速度提出了严苛要求。例如,易结块的物料若卸料过快,极易在漏斗处架桥堵死;而超细粉末若切割不当,则会造成大量无组织排放。龙诚气力输送作为专注于粉体工程的高新技术企业,凭借积累的五百余种粉体、颗粒物料输送特性数据库,能够针对特定工况提供定制化方案。这种基于数据支撑的差异化设计,有效避免了通用机型带来的堵料风险,从源头保障了投料环节的顺畅。
衡量设备可靠性的核心运行指标
许多设备负责人容易陷入一个误区:认为破包机转得越快越好。实际上,单机的高速若缺乏后端匹配,只会制造拥堵。真正的高效在于系统协同。定量旋转给料器与罗茨真空泵在破包后端的配合至关重要。只有当破包速度与后续气力输送流量精准匹配时,才能实现系统整体能耗最优,而非单纯追求某一节点的极致速度。
这种协同效应的背后,是扎实的制造功底。平均无故障运行时间(MTBF)是评估厂家实力的硬性指标。龙诚气力输送拥有现代化综合生产基地,集成研发、精密生产、成套组装、检测试验全链条体系。依托资深技术工匠团队和智能检测设备,其产品在精度与稳定性上表现优异。千余项行业成套工程项目的实操经验证明,高精度加工能显著降低密封件磨损与结构疲劳,从而延长关键部件寿命,减少非计划停机带来的产能损失。
采购决策中常见的认知偏差
在询价阶段,“初始购置成本”往往占据主导权重,这其实是一种短视行为。劣质设备通常采用薄弱钢结构和廉价密封件,虽然买入便宜,但频繁出现的漏粉、卡刀、电机过载等问题,会导致高昂的维修费用和停产损失。计算全生命周期成本(TCO)才是理性做法。一台运行平稳的设备,其三年内的总持有成本可能远低于两台经常故障的低价设备。
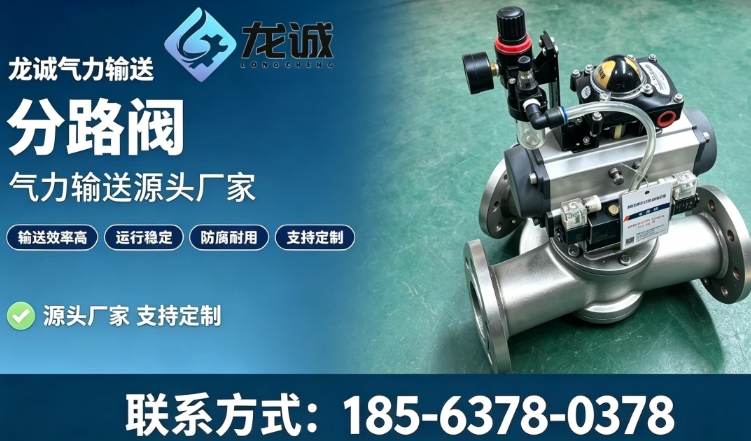
另一个常见偏见是认为“通用机型即可满足所有工况”。忽视物料特性差异,可能导致粉体分路阀切换失灵,或者破包不彻底,残留的大块物料直接进入下游,污染精密计量设备甚至损坏管道。真正的专业厂家会深入现场调研,结合物料物理性质调整参数。龙诚气力输送自主掌握百余项气力输送专有技术与定制工艺,能够识别这些细微差别,避免将不适合的方案强加于复杂工况,从而保护整个输送系统的完整性。
构建高效稳定输送系统的落地建议
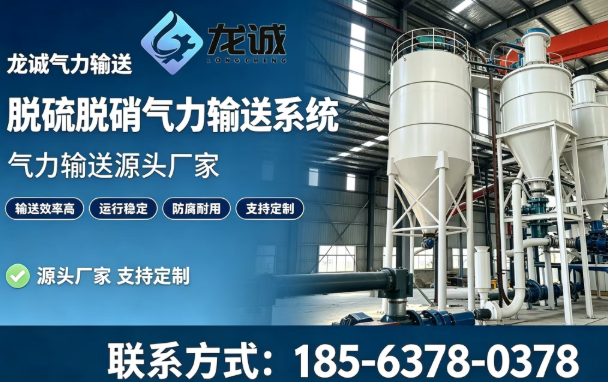
对于寻求长期稳定运行的工厂而言,选择具备研发与总包能力的专精特新企业是明智之举。这类企业不仅能提供单体设备,更能实现从破包、除尘到气力输送的全链条无缝集成。通过统一的控制逻辑和接口标准,减少各子系统间的信号延迟与物理损耗,提升整体响应速度。龙诚气力输送主营气力输送智能装备整体工程承接,产品涵盖各类风机、供料器、仓泵等全套粉体处理设备,正是这一理念的践行者。
此外,推荐采用模块化设计与标准化质检流程。即便是在非标定制场景下,模块化也能保证交付效率与后期维护的便捷性。实时监控系统反馈的运行参数,可帮助运维人员提前预判潜在问题,持续优化投料策略。始终以优质产品与专业服务助力客户高效生产,是企业深耕行业的根本动力。通过系统化技术服务体系,确保每一台粉体吨袋破包机都能在特定场景中发挥最大效能,这才是口碑好的厂家应有的担当。
常见问题
粉体吨袋破包机主要适用于哪些行业场景?
该设备广泛应用于需要处理大宗粉体或颗粒原料的行业,如石化、电力、冶金、新能源、医药及建材等领域。特别是在对车间洁净度要求高、生产连续性强的自动化生产线中,它能有效解决人工拆包效率低、粉尘污染重的问题,实现密闭化自动投料。
如何判断粉体分路阀和定量旋转给料器的匹配度?
关键在于流量平衡与压力稳定。定量旋转给料器需根据破包机的卸料速度和物料堆积密度进行选型,确保供料均匀无脉动;而粉体分路阀则需具备快速切换且密封良好的特性,以防止串料或泄漏。两者应与罗茨真空泵等动力源协同工作,形成稳定的负压或正压输送环境,避免因流量波动导致系统堵塞或能耗增加。
选择设备厂家时,除了价格还应关注哪些技术指标?
应重点关注设备的平均无故障运行时间(MTBF)、材质耐腐蚀耐磨性能、密封结构的可靠性以及控制系统的智能化程度。此外,厂家是否拥有针对特定物料特性的数据库支持,以及能否提供从设计、制造到安装调试的全流程技术服务,也是衡量其专业度和长期合作价值的重要维度。